
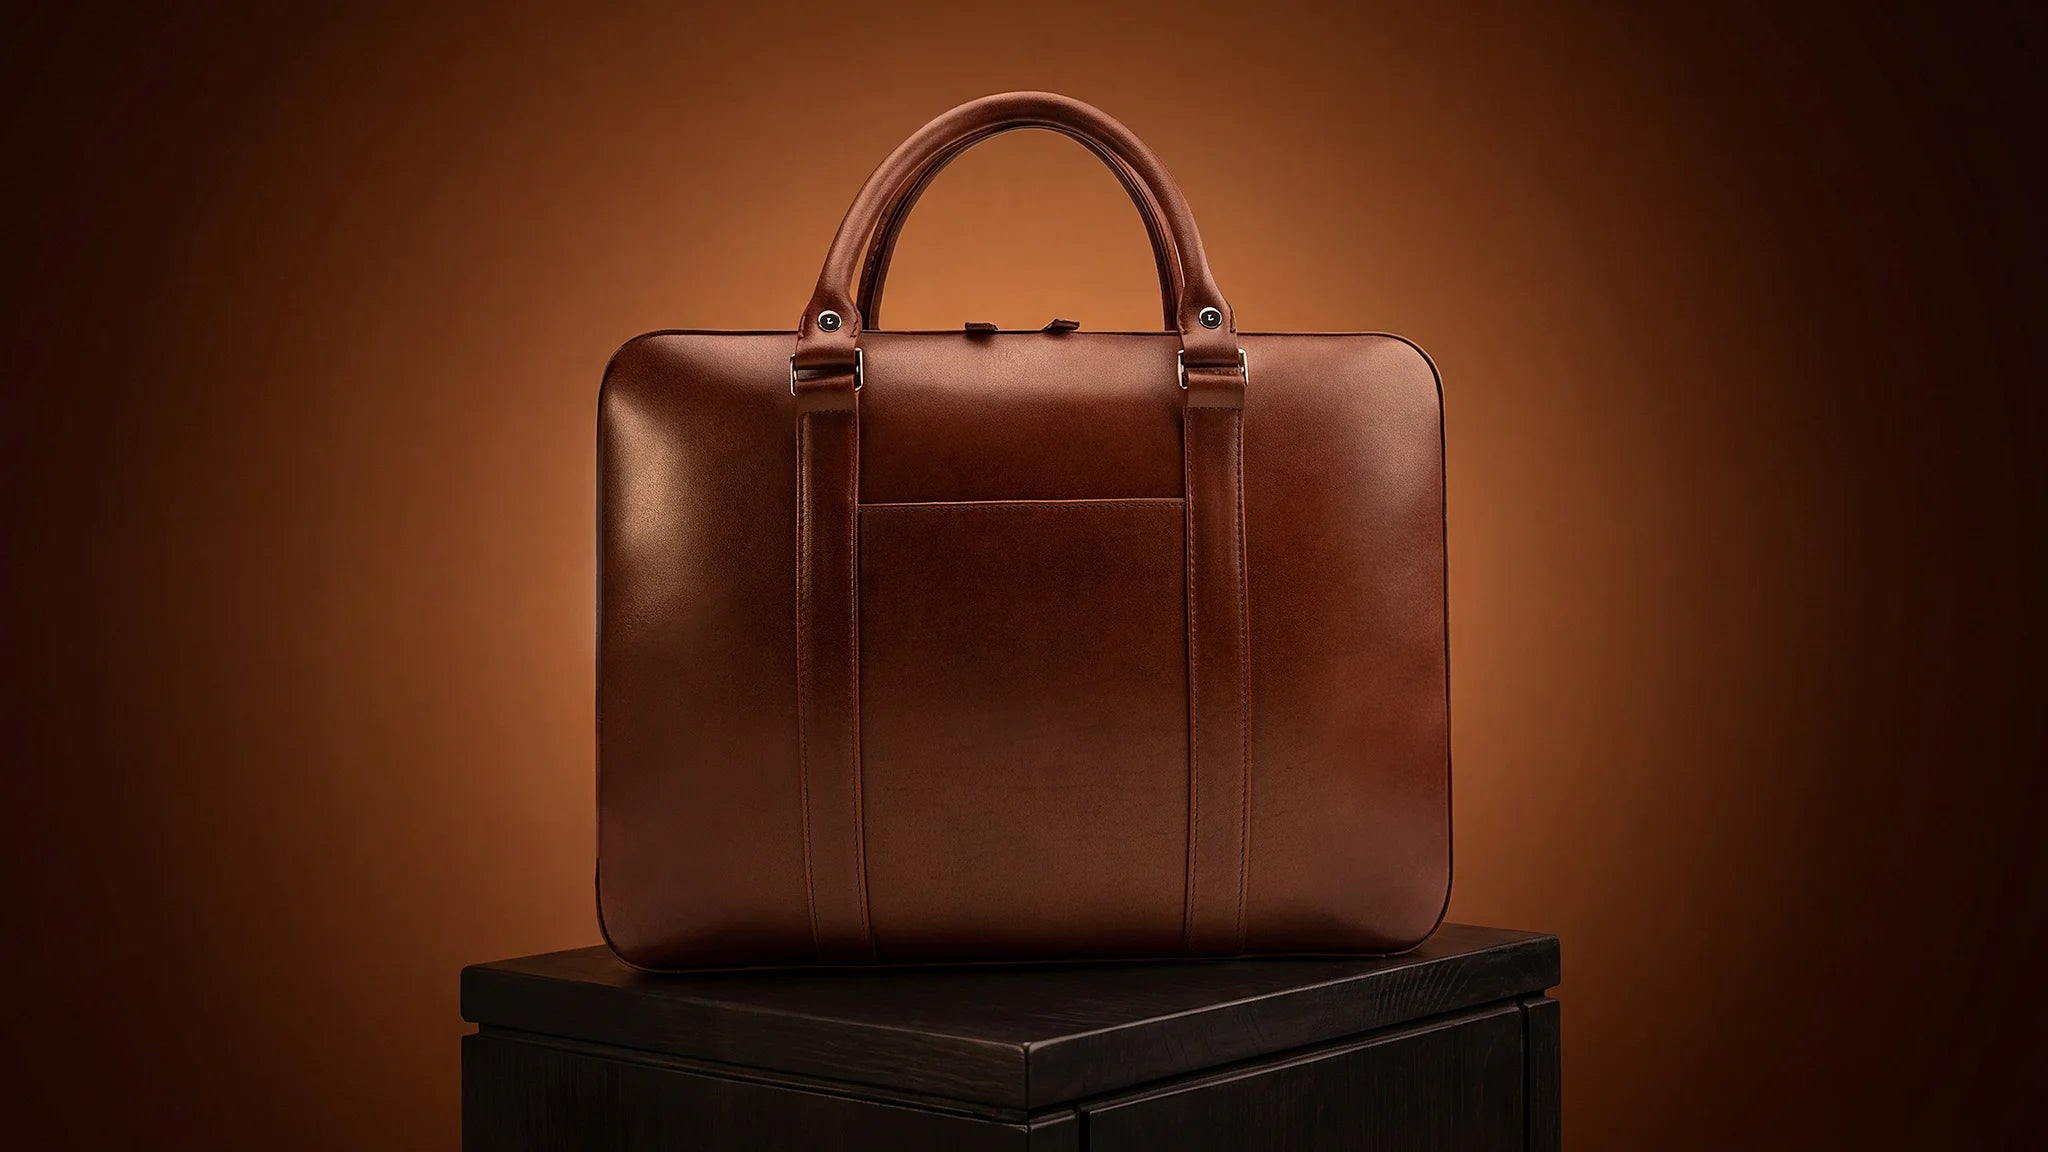

REMPLIAGE: den hotade konsten att vika läderkanter
Rempliage är konsten att vika lädret tillbaka över sig självt: en teknik som vägrar se kanten som ett slut. I stället blir kanten en sammanhängande kurva där narven löper sömlöst från utsida till insida.
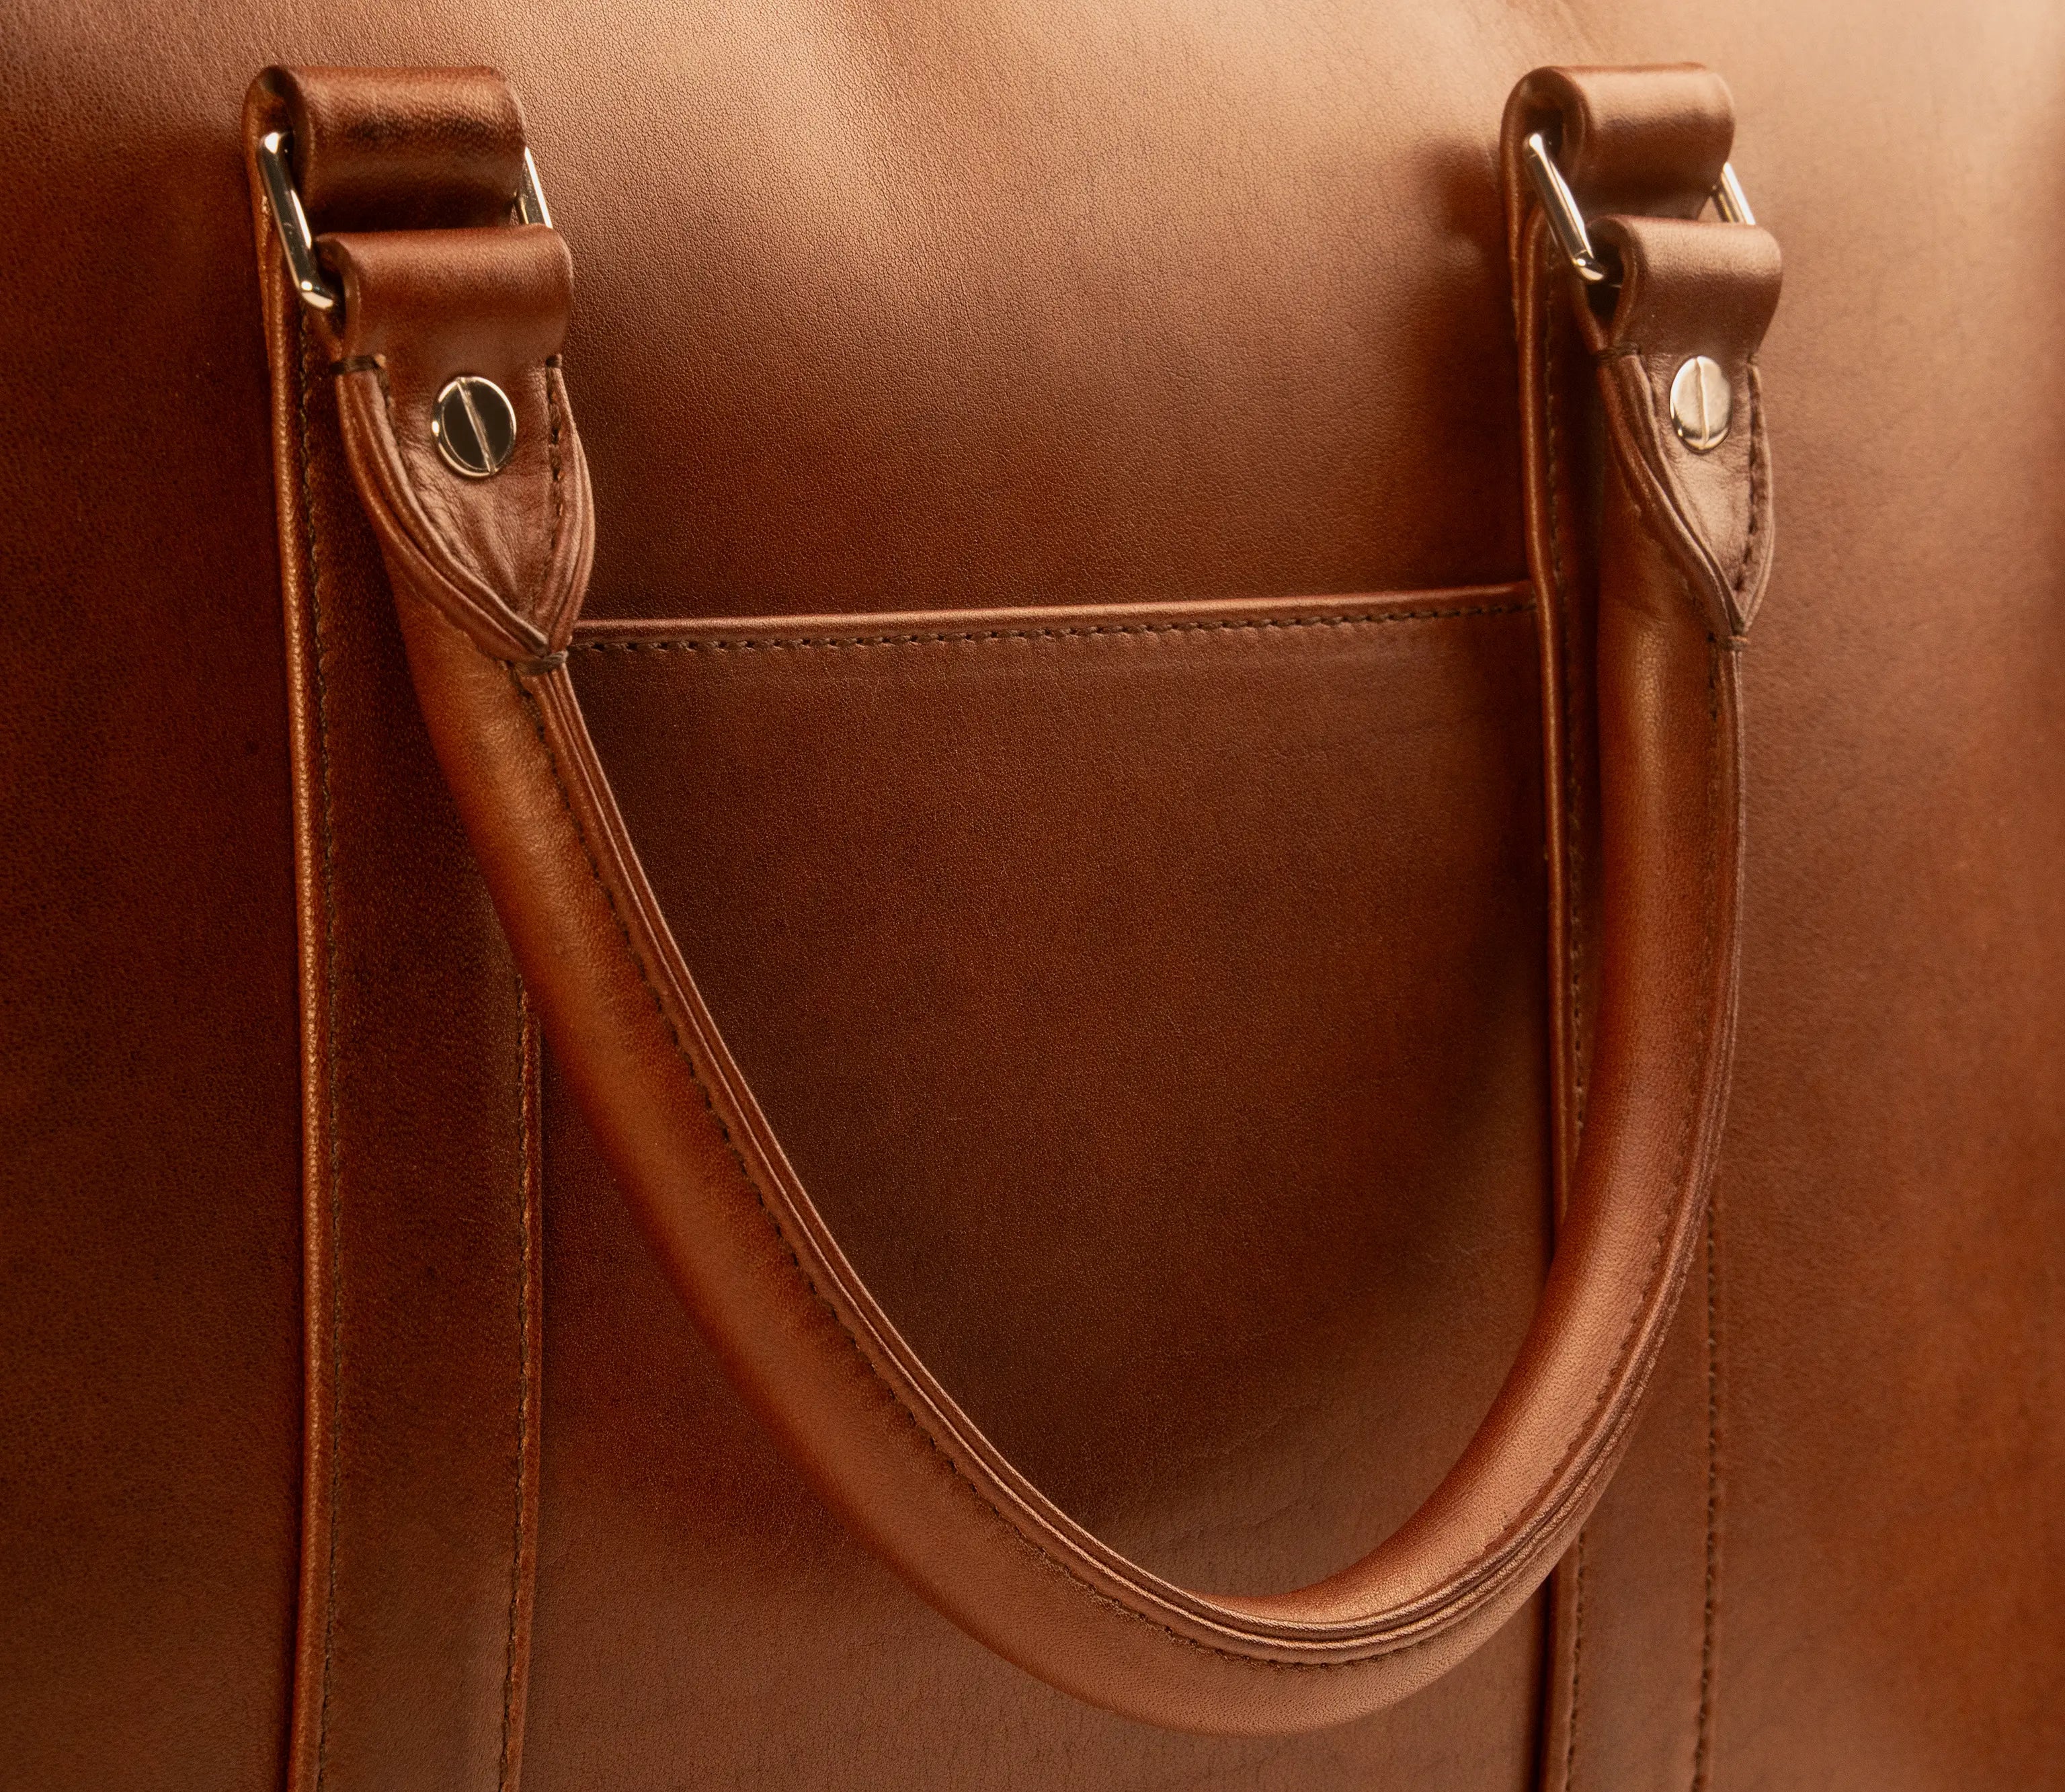
Resultatet är en visuell stillhet som är sällsynt inom läderhantverket. Kanten smälter in i formen och bildar en mjuk radie som fångar ljuset i stället för att bryta det. För fingret längs en Rempliage-kant och du känner ingen skarv, ingen övergång: bara narvens obrutna värme. Det finns inget som kan spricka. Inget som kan flagna. Bara läder, vikt över läder, utformat för att bestå.

Det är också en hotad konst. En försiktig uppskattning är att färre än en av 10 000 lädervaror som tillverkas i världen framställs med denna teknik.
FES: DÄR DEN VIKTA KANTEN TOG FORM
Konsten att vika läderkanter utvecklades under ett årtusende i Fes innan den fick fäste i Europa. Den kejserliga stadens läderverkstäder försåg kungliga hov och lärdomsinstitutioner på tre kontinenter.
”Rempliage var tekniken som gjorde denna beständighet möjlig: en vikt kant, konstruerad för hållbarhet över generationer.”
Först på 1700-talet korsade tekniken Medelhavet och nådde det europeiska sadelmakeriet, där tålighet under belastning var avgörande.

SÅ UTFÖRS DEN VIKTA KANTEN
Rempliage är inte en enda rörelse. Det är en följd av arbetsmoment, där varje moment bygger på det föregående och inget går att göra ogjort.
Utforska våra skapelser med vikta kanter
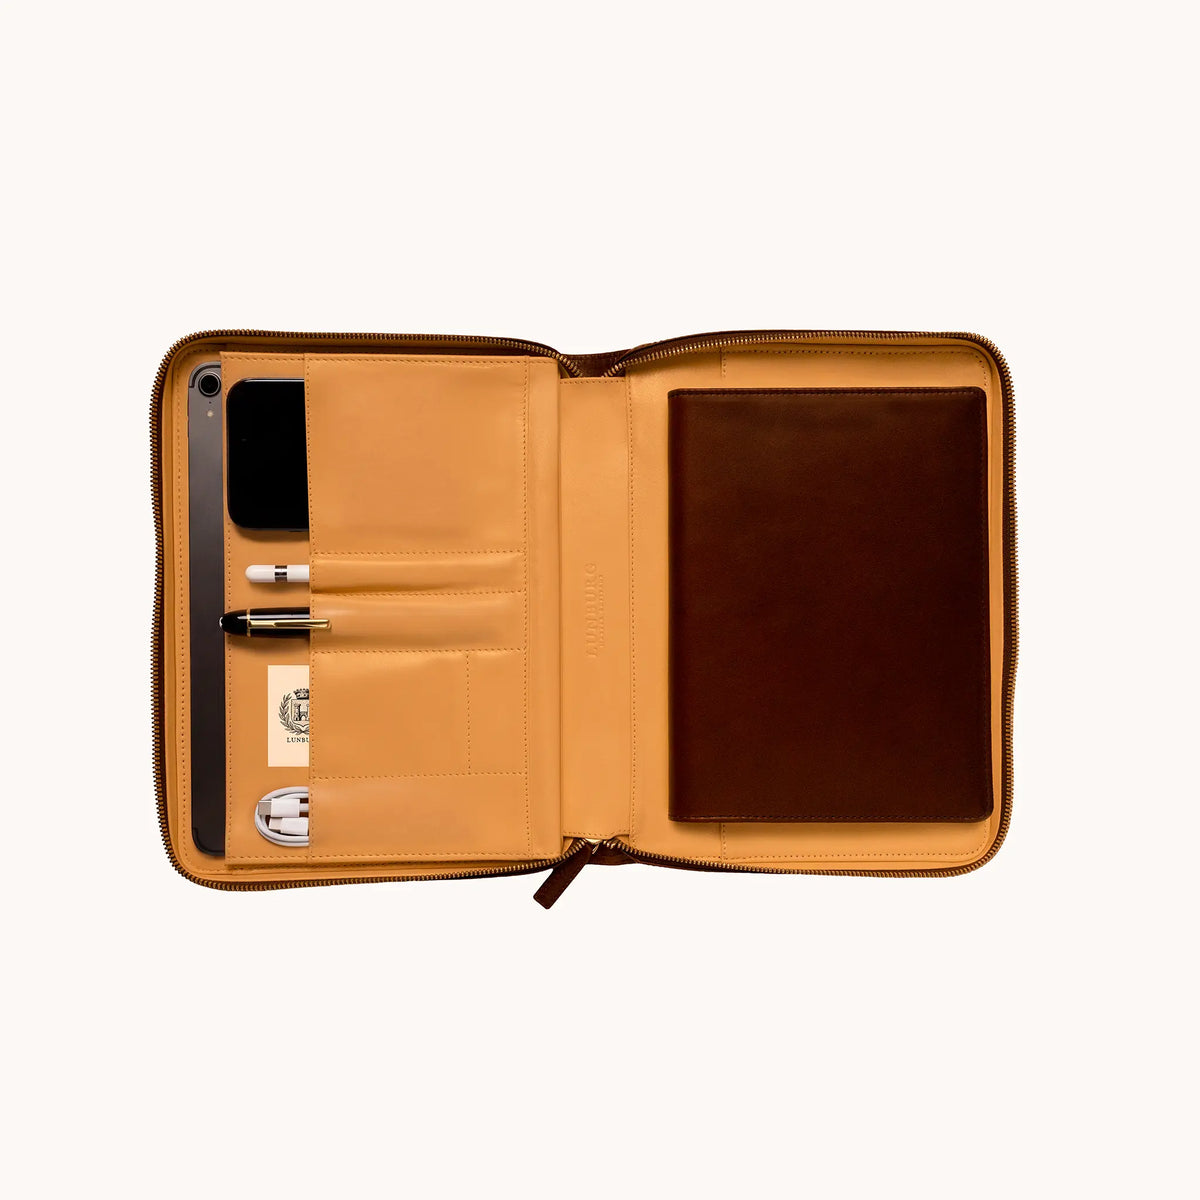
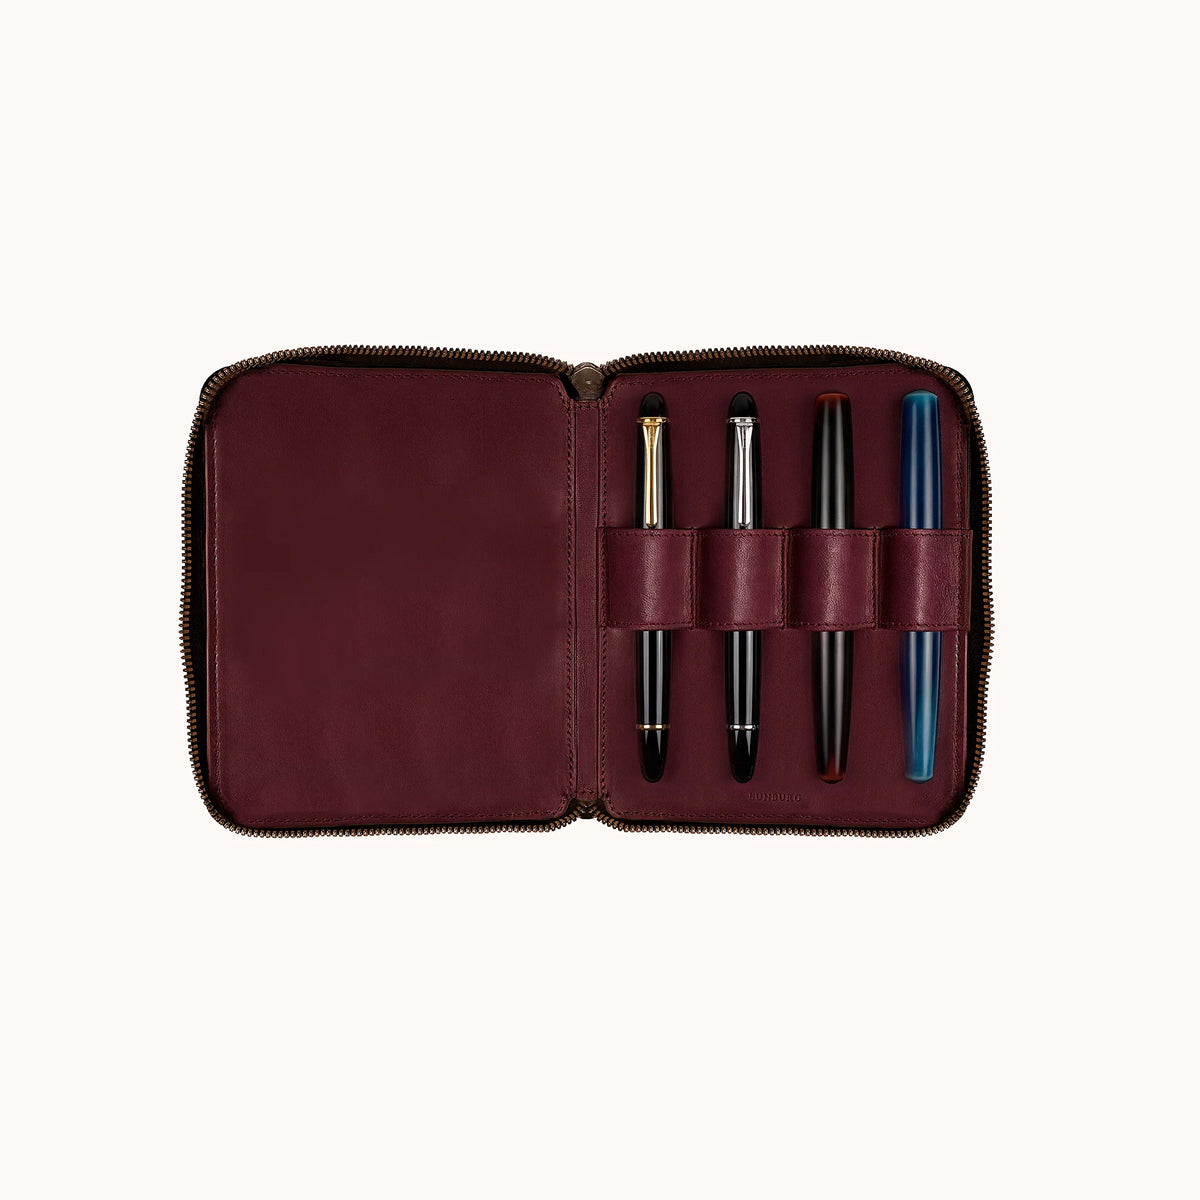

Skärflingen
Grunden är parage: skärflingen. Hantverkaren tunnar ut läderkanten till en exakt tjocklek, beräknad i bråkdelar av en millimeter. En enda läderpanel kan kräva upp till fyra olika skärflingskonfigurationer, var och en med sin egen tjocklek, vinkel och sitt avstånd från kanten. Varje konfiguration kräver en till fyra passager med kniven, och varje passage utförs med en tolerans på 0,1 mm (0,004 tum).
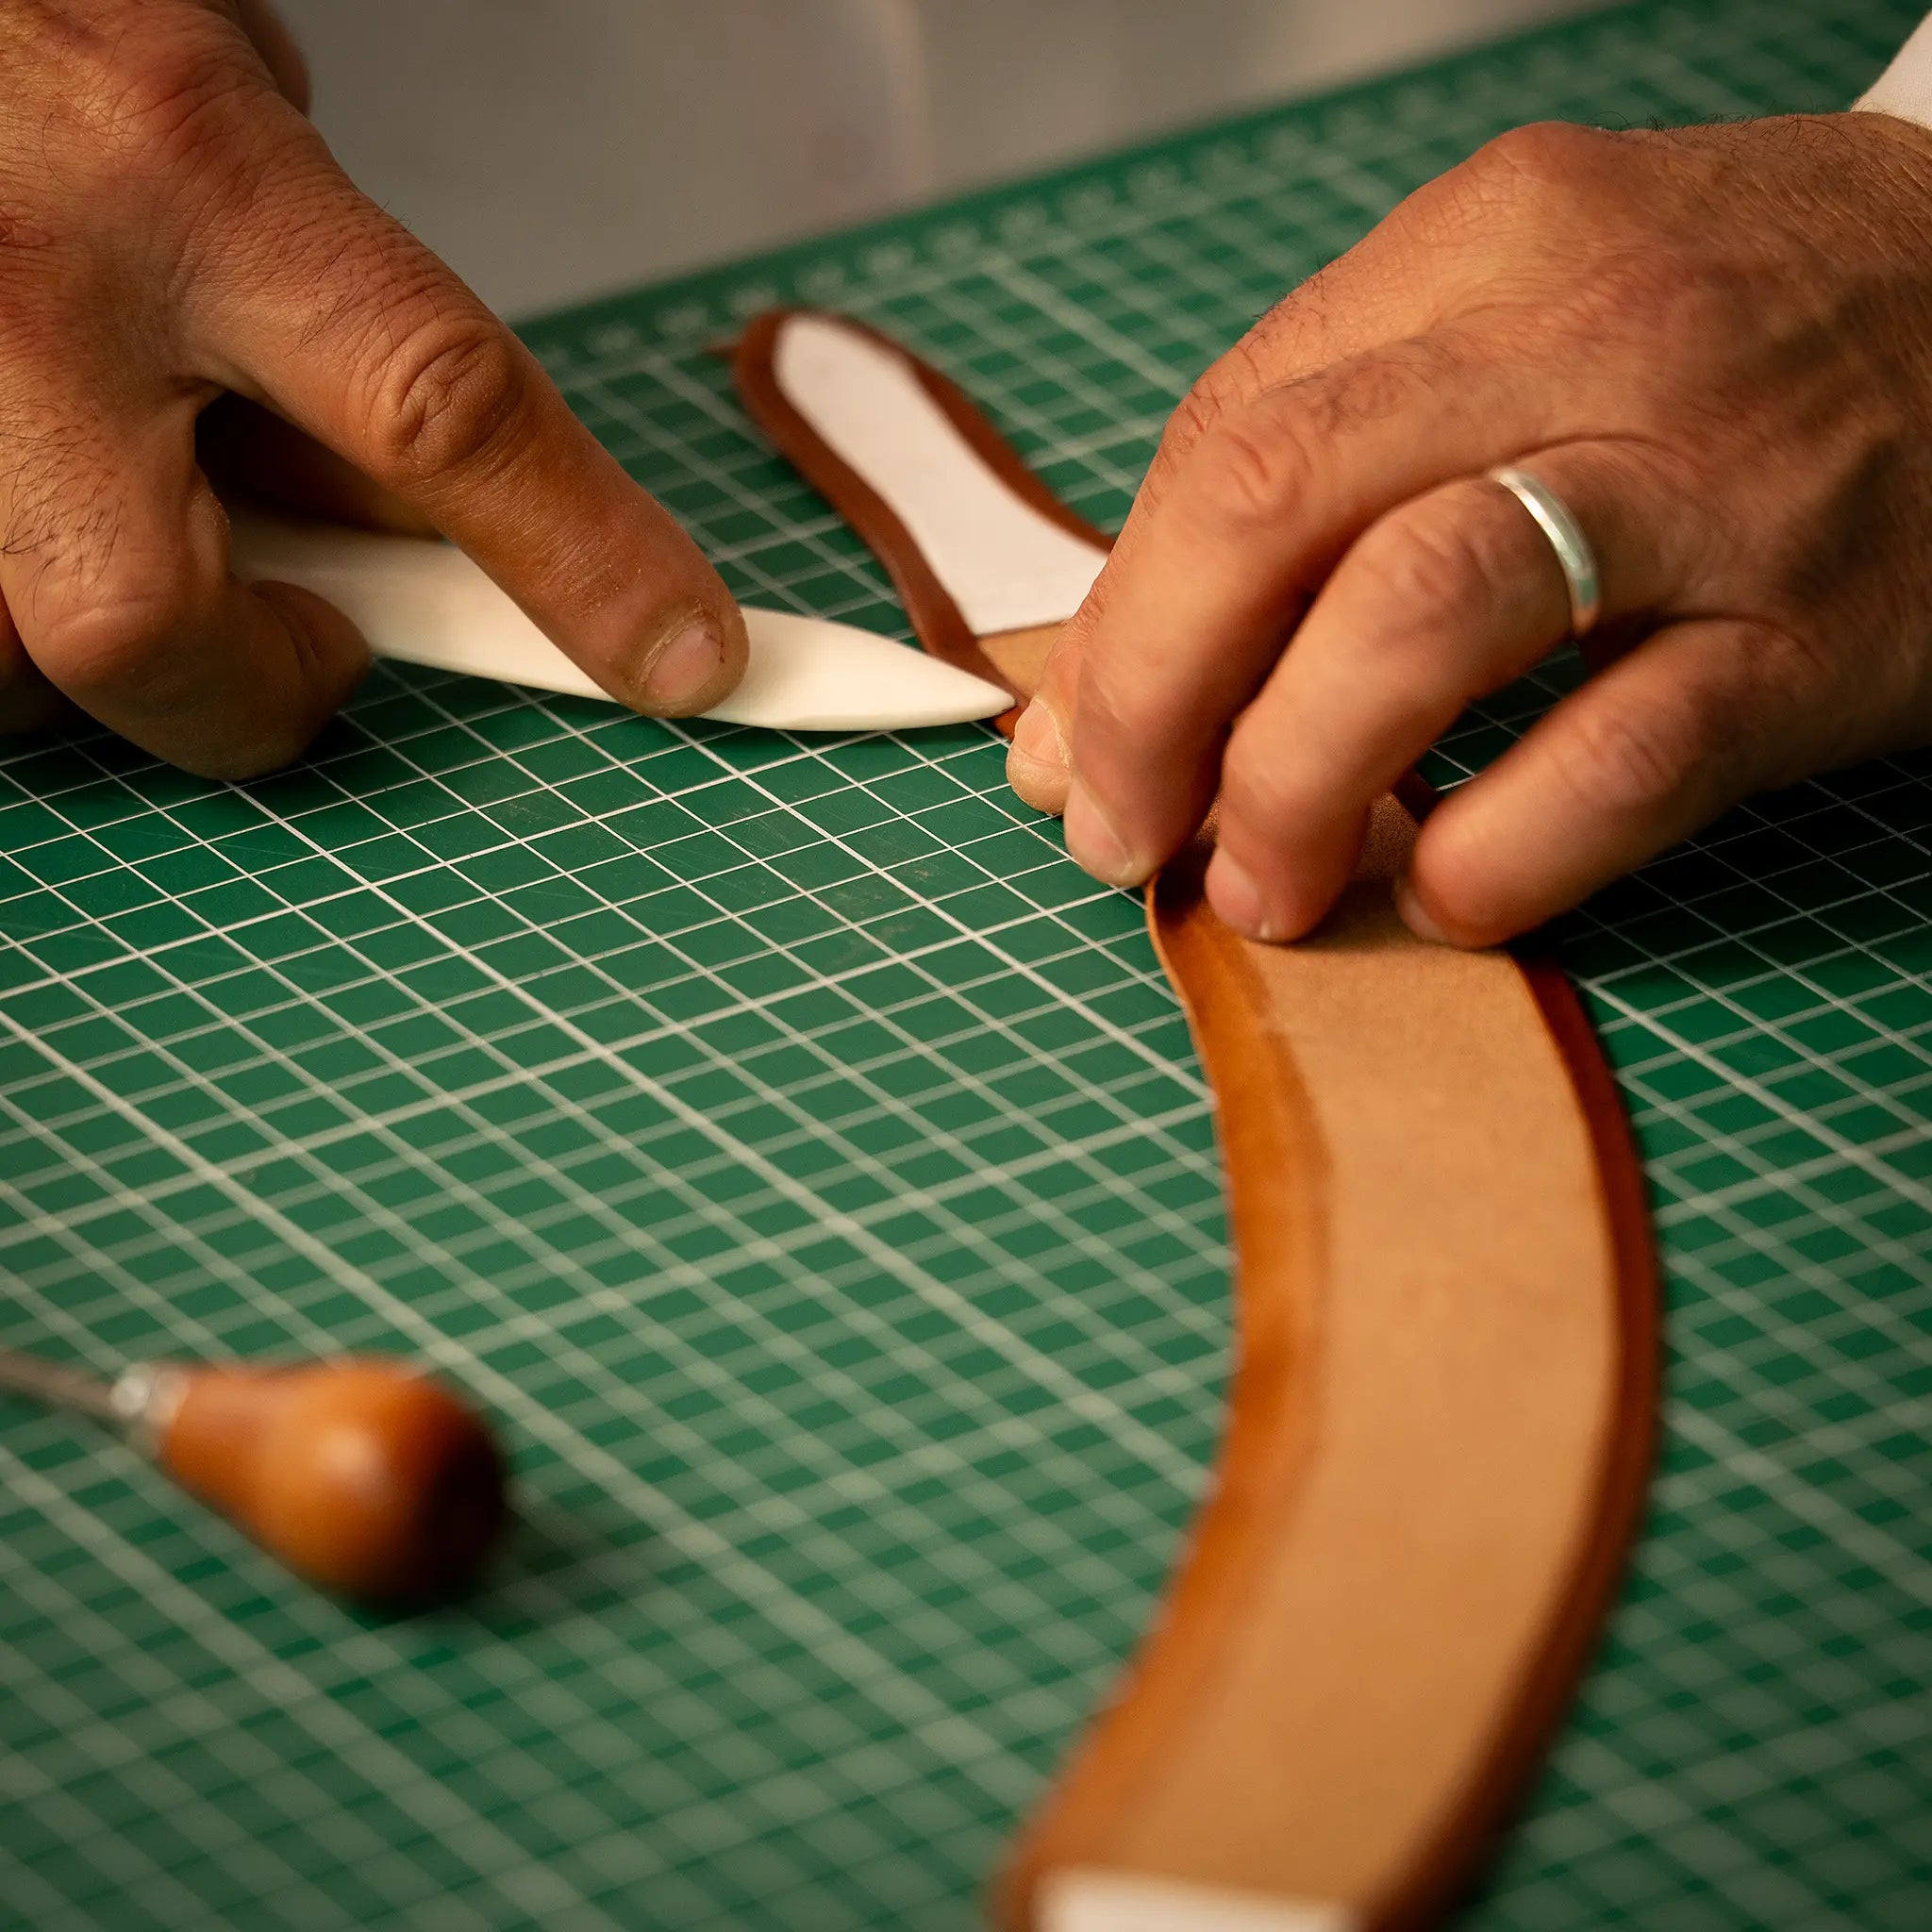
Vikningen
Själva vikningen kräver samma precision. Raka kanter måste vikas med jämnt tryck längs hela sträckan. Det svåraste provet är hörnet, där överskottsmaterialet måste fördelas i mikroskopiska veck och bearbetas tills de försvinner i en mjuk, rundad form.

Hammaren
Sedan kommer hammaren. Verkstaden tystnar förutom denna rytm: slag efter slag som fixerar det hantverkarna kallar den ”döda kanten”. Tryck och vinkel varierar med hudens fasthet, dess fukthalt och rummets luftfuktighet. För hårda slag ger tryckskador i lädret. För lätta, och vikningen håller inte.
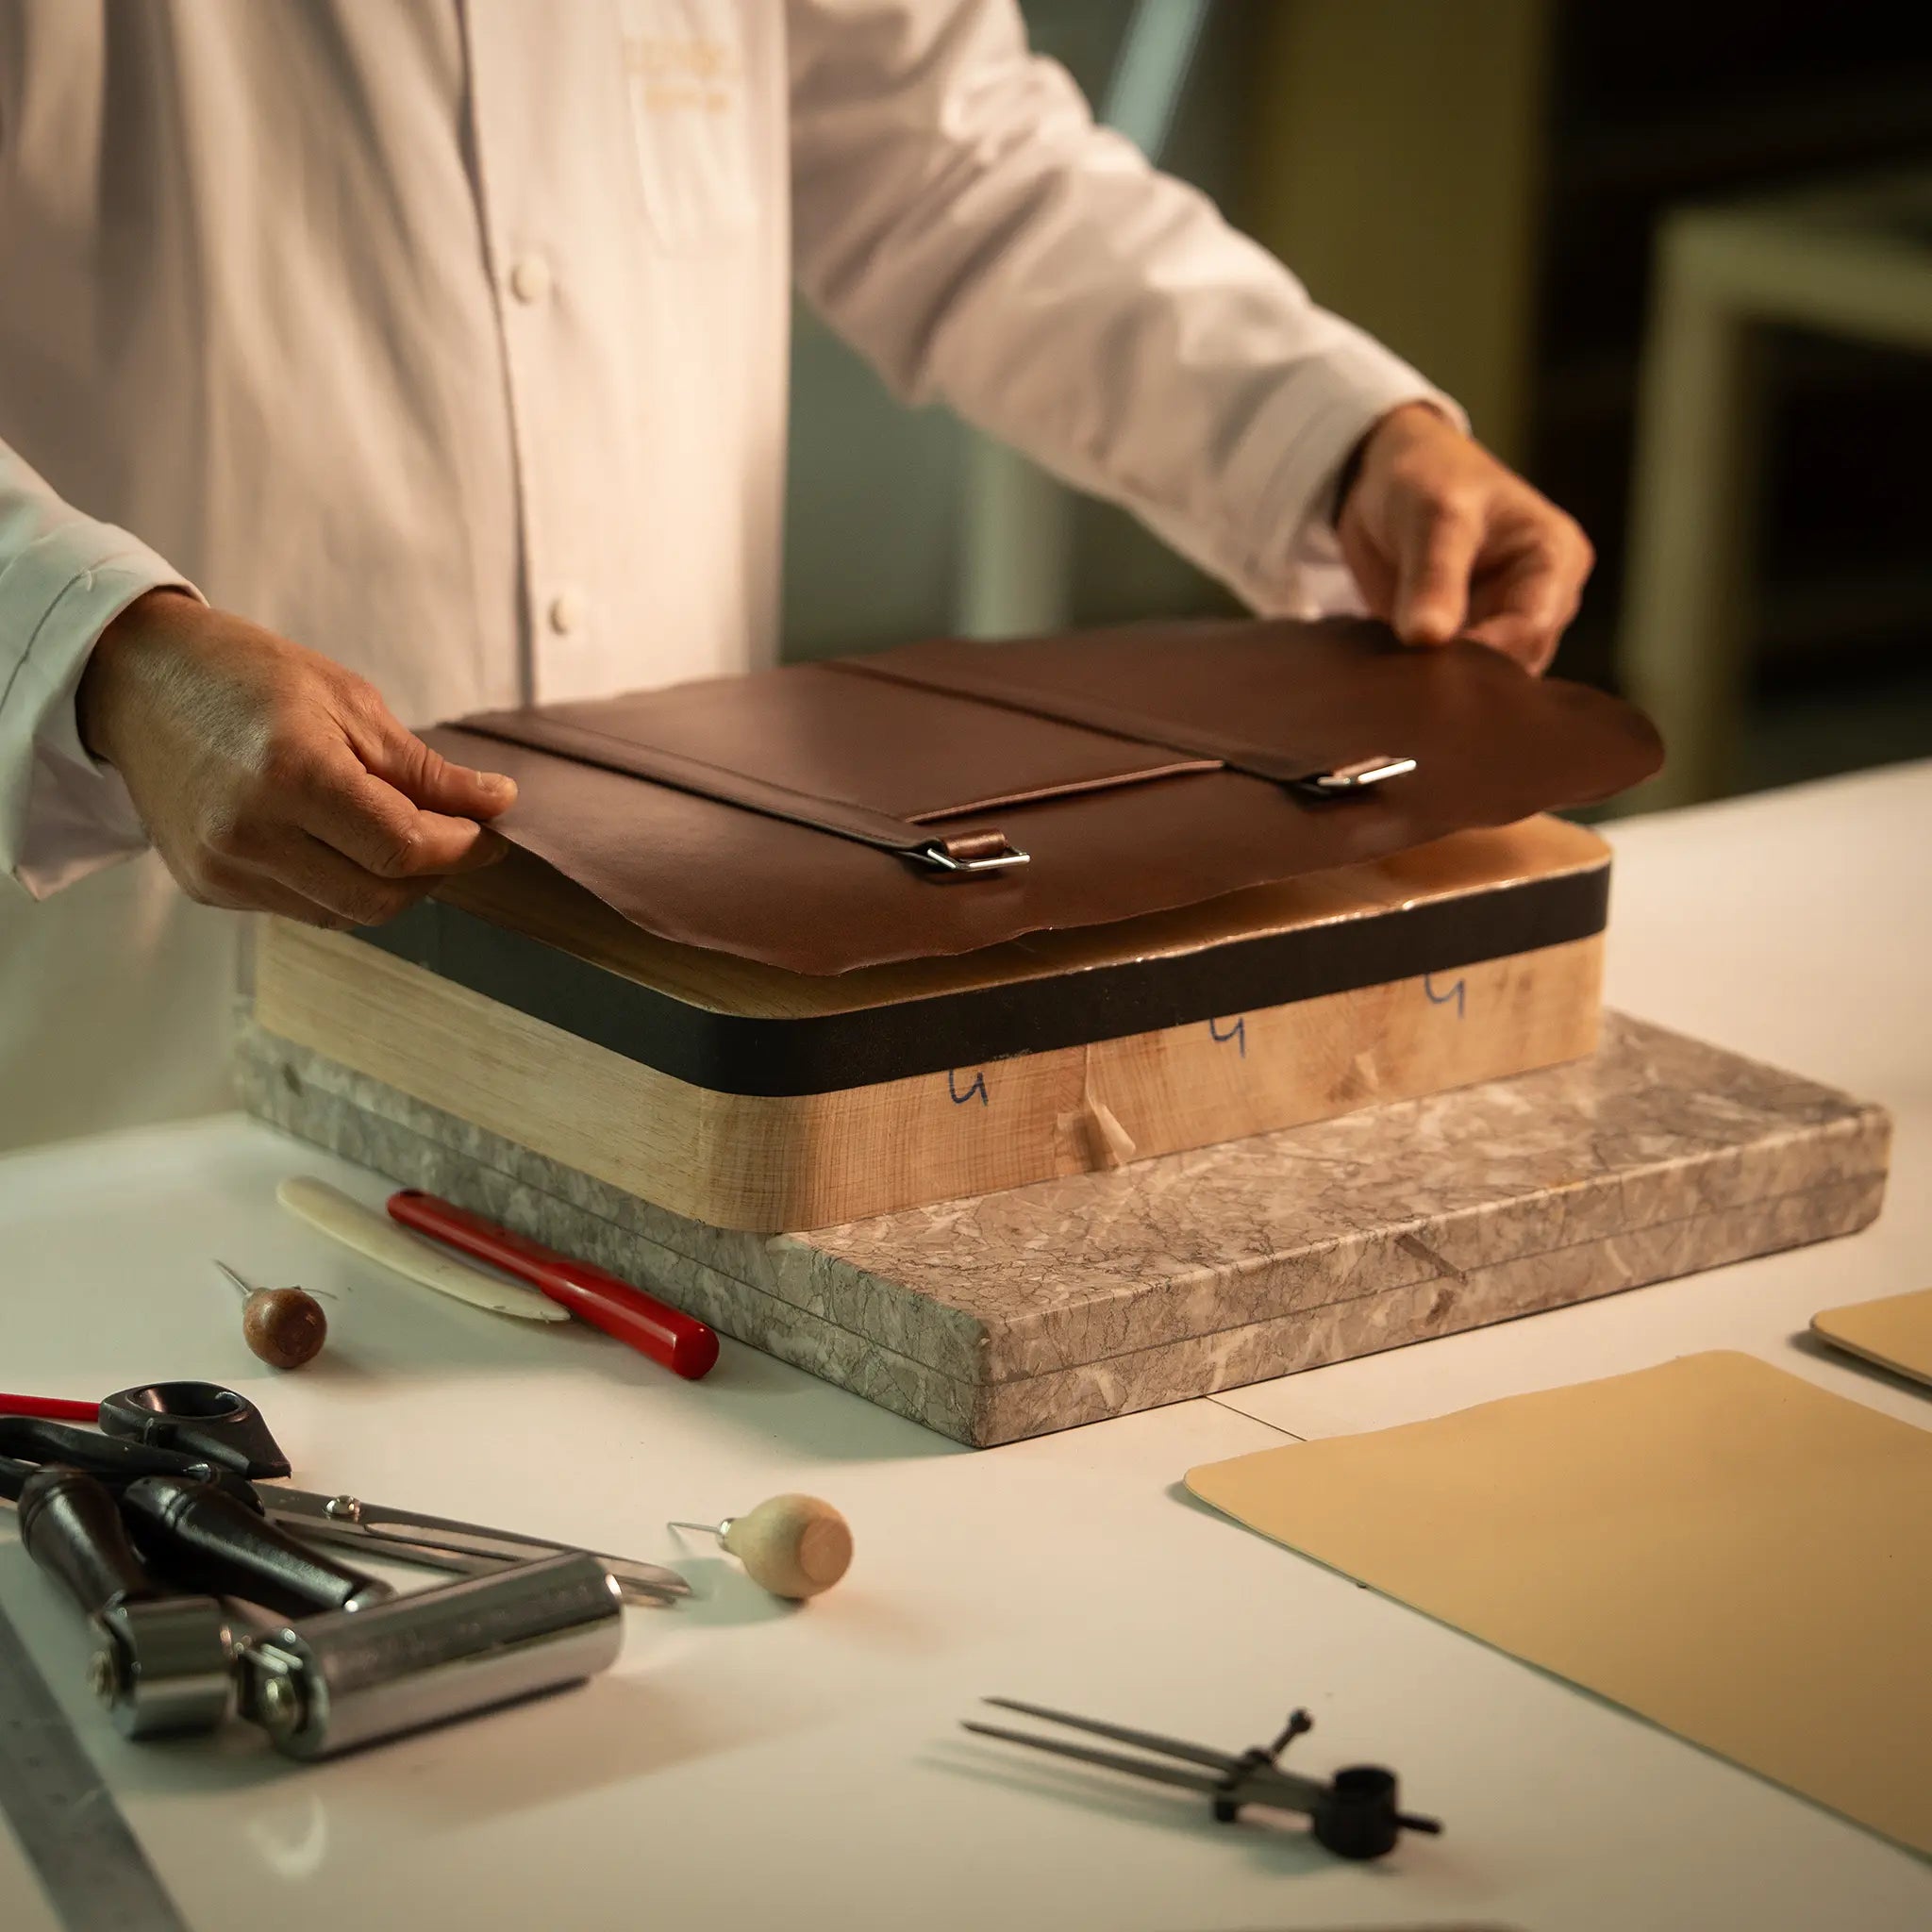
Fulländningen
När rempliage utförs med läderfoder ställs hantverkaren inför teknikens mest oförlåtande krav: fyra till sex lager måste mötas och komprimeras till en kant som inte är tjockare än den ursprungliga ytan. Lagren sammanfogas på en träform, forme en bois. Varje panel hamras tills varje vinkel är exakt och varje vikning fixerad. Det är kulmen på hundratals beslut, vart och ett beräknat till 0,1 mm och beroende av de föregående. När den färdiga kanten ligger plan och sömlös är det för att en mästare inte gjort ett enda fel i hela följden.
Kanttekniker i jämförelse
För att fullt ut förstå det som utmärker rempliage är det värdefullt att jämföra tekniken med andra metoder för kantbearbetning som används i dagens läderhantverk.

Rempliage – den vikta kanten

Målad kant
Läderhantverkets verkliga kvalitet visar sig ofta i kanten. Se där, så talar arbetet för sig självt.
”Färre än 800 hantverkare i världen kan utföra rempliage på haute maroquinerie-nivå.”
Det finns ingen algoritm för rempliage. Varje hud kräver anpassningar som bara handen kan känna i arbetsögonblicket. Det tar arton månader att bli skicklig. Att nå mästerskap tar femton till tjugofem år. Kunskapen finns inte i handböcker. Den lever bara i händer som har utfört arbetet tiotusen gånger.
I dag kan färre än 800 hantverkare i världen utföra rempliage på haute maroquinerie-nivå. Vi kan stå inför den sista generationen som behärskar detta arbete.
Det är därför Lunburg finns. Fyrtio procent av vår vinst går direkt tillbaka till att bevara och föra hantverket vidare.
När du beställer ett föremål från Lunburg blir ägandet ett sätt att bevara. Kunskapen lever vidare.
Utforska våra skapelser med vikta kanter
Vanliga frågor om Rempliage
När ett fel uppstår kasseras panelen. Det går inte att rätta till eller arbeta om den. Det är detta som gör Rempliage så oerhört krävande och som gör att mästerskap kräver femton till tjugofem års utbildning och utveckling. Det är också en betydande kostnadsfaktor i tillverkningen: varje kasserad panel måste ersättas med en ny, utskuren för att matcha originalhudens narv och färg. För att minska spillet använder vi skadade paneler till mindre komponenter där det går. Ingenting går till spillo utan anledning.
En Rempliage-kant har inget separat material som kan ge vika. Den består av samma läder som resten av föremålet, vikt tillbaka över sig självt. Det finns ingen färg som kan spricka, inget polermedel som kan flagna och inget sekundärt material som kan brytas ned på egen hand. Kanten åldras precis som ytan: den utvecklar patina, mjuknar och får djupare karaktär. Efter fem, tio eller tjugo år går kantens och ytans utveckling inte att skilja åt. I det sällsynta fall en vikning öppnar sig täcker vår femtioåriga garanti återuppbyggnaden.
Våra mästarhantverkare har var och en mer än trettio års erfarenhet och har under hela sina yrkesliv arbetat uteslutande på den högsta nivån inom Fassi Haute Maroquinerie. Femton till tjugofem år är den kortaste vägen till mästerskap. Våra hantverkare har gått långt därutöver. För att du ska kunna veta vem som tillverkat ditt föremål kommer vår Digital Ledger, som lanseras under Q4 2026, att ge fullständig information om hantverkaren och knyta varje förvaltare till den mästarhantverkare vars händer förverkligade beställningen.
Det finns ingen skillnad. Turned edge är den engelska benämningen på samma teknik som kallas Rempliage. Principen är identisk: läderkanten skärflas till en exakt tjocklek och viks tillbaka över sig själv i stället för att förseglas med färg. Resultatet är en kant som utvecklar patina tillsammans med ytan i stället för att försämras på egen hand. Skillnaden ligger inte i själva tekniken utan i precisionen och mästerskapet i utförandet.
Det är inte bara det mest krävande momentet. Det är det som definierar hela arbetet. Mer än 80% av hantverkstiden för en enda Opus går till den fullständiga Rempliage-konstruktionen: skärfling med 0,1 mm (0,004 tum) tolerans, vikning med jämnt tryck, hamring av den döda kanten och noggrann sammanfogning av lager på träformar för att uppnå formstabilitet. Denna följd styr både kostnaden och tidsplanen för varje beställning. Utan den skulle portföljen ta en bråkdel av tiden att göra. Och hålla i en bråkdel av åren.